
MDFとは何か、実際にどのように作られるのか
中密度ファイバーボードは、一般的に MDF と略され、針葉樹と広葉樹の残材を微細な繊維に分解し、それらの繊維をワックスと合成樹脂バインダーと組み合わせて製造される人工木材パネルです。混合物はマットに形成され、緻密で均一なパネルが形成されるまで、制御された熱と圧力の下でプレスされます。層状の木目構造を保持する合板や、粗い木材チップを使用するパーティクルボードとは異なり、MDF には目に見える木目や内部空隙がないため、エッジや輪郭に沿って非常にきれいに機械加工できます。
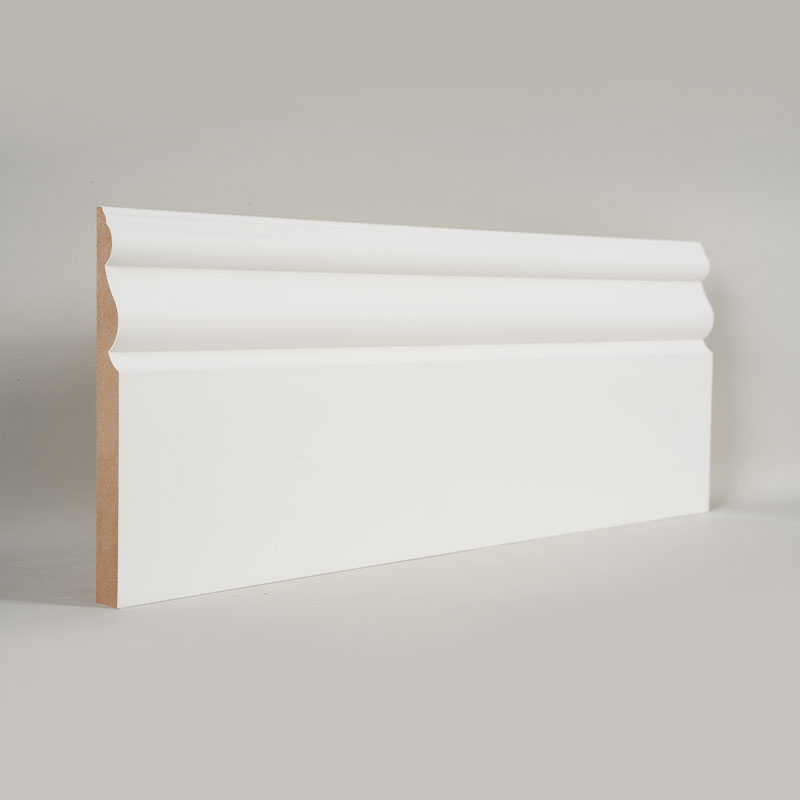
この均一性こそが、MDF がインテリア トリム製品の基材として選ばれる理由です。 MDF幅木 そして MDFクラウンモールディング 。どちらのプロファイルも、きれいにルーティングし、シャープなディテールを維持し、仕上げに木目が伝わることなくペイントを受け入れる下地に依存します。
MDF 密度の説明: 厚さよりも重要な理由
MDF がトリム、キャビネット、または成形品になったときにどのように機能するかを決定する最大の要因は、パネルの厚さではなく密度です。密度は立方メートルあたりのキログラムで測定され、パネルは通常、標準 MDF、中高密度 MDF、および高密度ファイバーボードの 3 つの実用的なバンドに分類されます。通常、密度が高くなると繊維の充填が緊密になり、ネジの保持強度、エッジの耐久性、表面のへこみに対する耐性が向上しますが、重量も増加し、鋭い衝撃を受けると材料がわずかに脆くなる可能性があります。
内装のモールディングや幅木には、中密度から高密度のパネルが適切なバランスをとっています。ルーティング後に鮮明なプロファイルの詳細を保持するのに十分な密度がありながら、過度の刃の摩耗を引き起こすことなく、標準的な木工ツールで十分に作業可能です。
注: 密度の範囲は製造プロセスや原料繊維の供給源によって異なるため、上記の数値は固定された標準ではなく、一般的な業界の範囲を表しています。
高密度ファイバーボードと標準MDF: 違いが現れる場所
HDF と呼ばれることが多い高密度ファイバーボードは、MDF と同じ方法で製造されますが、通常は 1 立方メートルあたり 800 キログラムを超える、より緻密な繊維密度にプレスされます。高密度ファイバーボードと標準的な MDF の実際的な違いは、未加工密度、耐湿性、機械加工性、ネジ保持強度、および材料コストの 5 つの領域に現れます。 HDF は強度と耐湿性の点で優れていますが、標準の MDF は依然として高速での配線が容易であり、一般に大きなプロファイルのトリム加工ではコスト効率が高くなります。
異形成形の製造において、決定要因が密度だけであることはほとんどありません。それは、パネルが切断される特定のプロファイル深さでルーティングされたエッジをきれいに保持するかどうかです。
MDFボードの特性の概要
密度以外にも、パネルが内装トリム作業に適しているかどうかは、他のいくつかの特性によって決まります。以下の表は、購入者と設置業者が幅木、台輪、またはクラウンのプロファイルに MDF を指定する前に通常確認する主要な特性をまとめたものです。
| プロパティ | 代表的な範囲 | トリムとの関連性 |
|---|---|---|
| 密度 | 600~850kg/m3 | エッジとプロファイルの詳細の保持 |
| 内部結合強度 | 0.5~0.9MPa級 | 層間剥離に対する耐性 |
| ネジの引き抜き | 中程度から高程度 | 固定と設置の安定性 |
| 表面平滑度 | 非常に細かい、閉じた表面 | 塗料とプライマーの仕上げ品質 |
| 耐湿性 | 標準~耐湿グレード | キッチン、バスルームの近くに適しています |
耐湿性 MDF グレードは変性樹脂システムを使用しており、標準的な内装 MDF が一般的な生活空間で良好に機能するとしても、バスルーム、ランドリー、または湿度が持続する部屋の幅木用として指定する価値があります。
MDF に最適なプライマーの選択
MDF は切断端が多孔質で、標準的な壁塗料を容易に吸収するため、プライマーを省略すると表面がぼやけて不均一になります。 MDF に最適なプライマーは、汎用の壁用プライマーではなく、繊維構造をシールするために特別に配合されたものです。 3 つのプライマー カテゴリが MDF トリムで確実に機能します。
- 水性 MDF シーラー プライマー。繊維の膨張を軽減し、塗装間の乾燥が速くなります。
- 溶剤ベースのシェラックまたは汚れ防止プライマー。タンニンのにじみと多孔質のエッジを 1 回の塗装でシールします。
- 高ビルドプライマーサーフェイサー。小さな配線マークを埋め、トップコート用の滑らかなベースを作成します。
どちらのプライマーを使用する場合でも、端粒繊維はボードの平坦なプレス面よりもはるかに多くの液体を吸収するため、カットエッジと留め継ぎコーナーには追加のコーティングが必要です。

木目を起こさずMDF下塗り塗料を塗布
MDF アンダーコート ペイントはプライマーと仕上げコートの間に位置し、表面の小さな凹凸を隠す均一で研磨可能なベースを提供します。最も一般的な間違いは、1 回のパスで下塗りを多量に塗布しすぎることです。これにより、繊維表面に湿気が再導入され、本物の木目がない素材であっても、木目隆起と呼ばれるわずかな膨らみが発生します。
制御された2回の薄塗りのアプローチと、塗膜間に軽いサンディングを行うアプローチは、表面の平坦性と、取り扱い時の仕上げの持続時間の両方において、一貫して1回の厚塗膜よりも優れた性能を発揮します。
エッジを傷つけずにMDFを安全に切断する方法
MDF を切断すると細かい粉が発生します。また、材料にはブレードをガイドする粒子がないため、間違ったブレードや送り速度を使用すると簡単にちぎれてしまいます。いくつかの実践的な手順により、切断面とオペレーターの両方を安全に保つことができます。
- 一般的なフレームブレードではなく、加工木材向けに評価された目の細かい超硬ブレードを使用してください。
- 板目プロファイルトリムを完全にカットする前に、欠けを防ぐために上面に軽く切り込みを入れてください。
- 密集した部分を強く押し込むのではなく、安定した適度なペースで材料を送ります。
- MDF の粉塵は天然木のおがくずよりもはるかに細かいため、微粒子に対する定格の防塵マスクを着用してください。
- 留め継ぎ部分でのスナップを避けるために、カットラインの両側で長いスカートまたはクラウンの長さをサポートします。
特にクラウン成形の場合、ストップ ブロックを備えた複合マイター ソーはハンド マイター ボックスよりも一貫した繰り返し角度を生成します。これは、複数のコーナーを一致させる必要がある場合に重要です。
モールディング設置のためのMDFの準備
取り付ける前に、すべてのカットエッジ、ネジ穴、ジョイントラインを埋めて研磨し、一度塗装すると仕上げが 1 つの連続した表面になるようにする必要があります。標準的な下処理手順: 釘の穴と継ぎ目を塗装可能なウッドフィラーで埋め、目の細かい紙やすりで研磨し、タッククロスでほこりを拭き取り、最終の下塗りと上塗りの前にプライマーを塗布します。タッククロスのステップを省略すると、完成したコートにゴミが目立つことがよくあります。
密度の選択が実際に重要となる場所: スカート vs クラウン プロファイル
幅木は床レベルに設置され、歩行者、掃除機、家具の移動による衝撃抵抗が主なストレス要因となるため、通常は中高密度のパネルで十分です。対照的に、クラウンモールディングは物理的な影響が少ないですが、より複雑なプロファイル曲線でよりきれいなディテールを保持する必要があるため、わずかに密度が高く、より細かい繊維ボードが好まれます。バイヤーソーシング MDF幅木s たとえば、交通量の多い商業用廊下では、標準的な住宅用廊下の仕様と比較して、密度グレードが 1 つ上がります。
よくある質問
Q1:MDFは何でできていますか?
MDF は、針葉樹または広葉樹の残材に由来する木質繊維から作られ、ワックスおよび樹脂バインダーと混合され、熱と圧力下で圧縮されて緻密で均一なパネルになります。
Q2: 高密度ファイバーボードはMDFと同じですか?
高密度ファイバーボードは、同じ製造プロセスのより密度の高いサブタイプであり、通常は 1 立方メートルあたり 800 キログラムを超える圧力でプレスされ、標準的な MDF よりも高い強度と耐湿性が得られます。
Q3: MDF トリムに最適なプライマーは何ですか?
専用の MDF シーラープライマーまたはシェラックベースの汚れブロックプライマーが最も効果的です。どちらも一般的な壁用プライマーよりも効果的に多孔質繊維の表面をシールするためです。
Q4: トップコートの前にMDFの下塗りペイントが必要ですか?
はい、アンダーコートは表面を均一にし、トップコートの密着性を向上させます。また、薄いコートを 2 回塗布することで、厚いコートを 1 回塗布するよりも平坦な結果が得られます。
Q5: MDF を安全に切断するにはどの刃を使用すればよいですか?
加工木材用に設計された細かい歯の超硬ブレードは、標準的なフレームブレードよりも欠けを最小限に抑え、きれいな刃先を生み出します。


